

شماره 196، خیابان لیفا، شهر هایان، نانتونگ، استان جیانگ سو، چین

دسته بندی اخبار
دسته بندی محصولات
اصل کار خمش CNC چیست؟
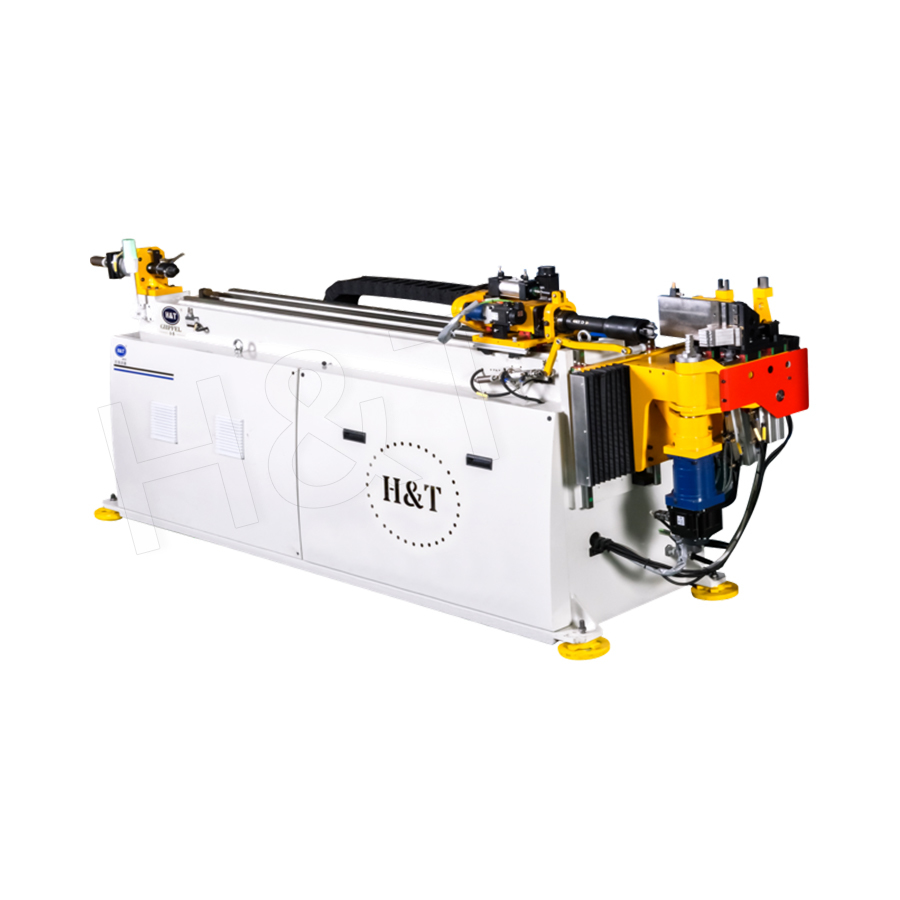
خمش CNC با استفاده از موتورهای سروو کنترل شده توسط کامپیوتر برای هماهنگ کردن دقیق محورهای چندگانه ماشین، از جمله چرخش، زاویه خم، فاصله تغذیه لوله، و موقعیت سنبه کار می کند، به طوری که یک لوله یا لوله فلزی در اطراف یک قالب به شکل دقیق برنامه ریزی شده تشکیل می شود. یک خم کن لوله CNC معمولی می تواند تلورانس زاویه خمش را در 0.1 درجه نگه دارد سطحی از تکرارپذیری که تجهیزات خمشی دستی یا نیمه خودکار به سادگی نمی توانند با آن مطابقت داشته باشند، زیرا ورودی اپراتور انسانی تغییرپذیری را در هر چرخه خمشی معرفی می کند.
این دقت بهجای اتکا به قضاوت اپراتور برای هر خم، از اجرای یک توالی از پیش برنامهریزیشده ناشی میشود، به این معنی که وقتی یک برنامه برای یک قسمت معین تأیید شد، هر قطعه بعدی که از آن برنامه تولید میشود از نظر ابعادی یکسان بیرون میآید، که یک نیاز حیاتی برای صنایعی مانند سیستمهای اگزوز خودرو و لولههای هوافضا بهطور مستقیم بر سازگاری قطعات تأثیر میگذارد.
محورهای هسته ای که حرکت خمشی CNC را تعریف می کنند
یک دستگاه خم کن لوله CNC چندین محور مستقل را به طور همزمان هماهنگ می کند که هر یک جنبه خاصی از خم را کنترل می کند. درک این محورها روشن می کند که چگونه ماشین یک برنامه دیجیتال را به یک خم فیزیکی تبدیل می کند.
محورهای خمشی CNC اولیه
- محور خم، که قالب خم را به زاویه برنامه ریزی شده می چرخاند
- محور تغذیه، که لوله را به موقعیت صحیح برای خم بعدی می رساند
- محور چرخش، که کل لوله را حول خط مرکزی خودش میچرخاند تا صفحه خم بعدی را تنظیم کند.
- محور سنبه، که تکیه گاه داخلی را برای جلوگیری از فروریختن دیوار در حین خم قرار می دهد
خمکنندههای CNC سطح بالاتر اغلب شامل پنج، شش یا بیشتر محورهای کنترلشده هستند که اجازه میدهند تا خمهای پیچیده چند صفحهای در یک چرخه پیوسته بدون نیاز به برداشتن گیره و تغییر موقعیت دستی لوله بین خمها تولید شوند.
نقش تکیه گاه سنبه در کیفیت خم
یکی از مهم ترین عناصری که خمش CNC را از خمش دستی ساده متمایز می کند، استفاده از تکیه گاه سنبه داخلی است، به ویژه برای لوله های با دیواره نازک یا شعاع های خم محکم که در آن دیواره لوله در معرض خطر بالای ریزش یا چروک شدن در داخل خم است.
چگونه حمایت سنبه بر نتیجه خم تاثیر می گذارد
| بدون پشتیبانی سنبه | مناسب برای لولههای دیواره ضخیمتر با شعاع خمش زیاد، خطر چروک شدن در خمهای محکم |
| سنبه توپ | پشتیبانی داخلی را از طریق یک سری توپ های متصل فراهم می کند، که برای خم های شعاع محکم تر رایج است |
| سنبه متناسب با فرم | پشتیبانی به شکل سفارشی برای محکم ترین شعاع ها و نازک ترین کاربردهای دیوار |
سیستم CNC دقیقاً زمان برداشت سنبه را با چرخه خم هماهنگ میکند، زیرا برداشتن سنبه خیلی زود یا خیلی دیر میتواند باعث نازک شدن دیواره یا علامتگذاری سطح حتی در دستگاههایی شود که به خوبی برنامهریزی شدهاند.
چگونه یک چرخه خمشی CNC در واقع اجرا می شود
هنگامی که یک برنامه بارگذاری می شود، ماشین دنباله ای از حرکات قابل تکرار را اجرا می کند که یک لوله مستقیم را به هندسه خمیده تمام شده تعریف شده در CAD یا نرم افزار برنامه نویسی تبدیل می کند.
توالی چرخه خمشی CNC معمولی
- لوله بارگذاری شده و به طور ایمن در برابر قالب خمشی بسته شده است
- محور تغذیه لوله را به اولین محل خم برنامه ریزی شده پیش می برد
- محور چرخش لوله را به صفحه خمش صحیح هدایت می کند
- محور خم، قالب را به زاویه مشخص میچرخاند و خم اطراف سنبه را تشکیل میدهد.
- سنبه در نقطه برنامه ریزی شده چرخه جمع می شود تا از علامت گذاری سطح لوله جلوگیری کند
- دنباله به طور خودکار برای هر خم اضافی تعریف شده در برنامه تکرار می شود
از آنجایی که هر مرحله در این دنباله به جای تنظیم دستی، توسط سیستم کنترل سروو کنترل میشود، زمانهای چرخه از قسمت اول تا آخر ثابت باقی میماند، که دلیل اصلی این است که خمش CNC برای اجراهای تولید با حجم بالا مطلوب است.
برنامه نویسی و شبیه سازی قبل از تولید
قبل از خم شدن هر لوله فیزیکی، هندسه قطعه معمولاً با استفاده از نرمافزار خمش لوله اختصاصی برنامهریزی میشود که کل توالی خمش را شبیهسازی میکند و برخورد احتمالی بین لوله، سنبه و ابزار بستن دستگاه را بررسی میکند.
نرمافزار شبیهسازی میتواند قبل از تولید یک قطعه، برخورد ابزار را بگیرد ، که از آسیب های پرهزینه ابزار و مواد ضایع شده جلوگیری می کند که در غیر این صورت ممکن است در صورت برنامه ریزی یک قطعه پیچیده چند خم با آزمون و خطا مستقیماً روی دستگاه اتفاق بیفتد. این مرحله شبیهسازی اولیه به یک روش استاندارد در سراسر کارگاههای ساخت لوله تبدیل شده است که با هندسههای خمشی سه بعدی پیچیده کار میکنند.
چرا خمش CNC از روش های دستی و نیمه خودکار بهتر عمل می کند؟
ماشینهای خم کن دستی و نیمه اتوماتیک به مهارت اپراتور برای کنترل زاویه خم و موقعیت لوله متکی هستند که با افزایش پیچیدگی خم، تغییرپذیری را نشان میدهد. خمش CNC با کنترل هر محور از طریق یک توالی برنامه ریزی شده برای هر قطعه تولید شده، این تغییرپذیری را حذف می کند.
مزایای نسبی خمش CNC
- دقت زاویه خم ثابت در کل دوره تولید
- تغییر سریعتر بین برنامههای بخش مختلف در مقایسه با تنظیم مجدد توقفها و زاویهسنجهای دستی
- کاهش نرخ ضایعات ناشی از خطای اپراتور در هندسه های پیچیده چند خم
- امکان ذخیره و فراخوانی برنامه ها برای تکرار سفارشات تولید بدون برنامه ریزی مجدد از ابتدا
سازندگانی که تجهیزات خمش لوله را تولید می کنند، مانند سیستم های CNC ساخته شده توسط Tube Bending Machinery، ماشین های خود را حول این رویکرد کنترل سروو چند محوره به طور خاص طراحی می کنند تا تکرارپذیری و دقتی را ارائه دهند که روش های خمش دستی نمی توانند در قطعات پیچیده به دست آورند.
کاربردهای رایج برای لوله های خم CNC
دقت و تکرارپذیری خمش CNC آن را به روشی ارجح در صنایعی تبدیل می کند که دقت ابعاد به طور مستقیم بر عملکرد قطعه و تناسب مونتاژ تأثیر می گذارد.
| سیستم های اگزوز خودرو | به خمیدگی های چند صفحه ای دقیق نیاز دارد تا در فاصله های تنگ زیر بدن قرار گیرد |
| خطوط HVAC و تبرید | برای حفظ جریان مناسب سیال یا مبرد به شعاع خمش ثابت نیاز دارد |
| لوله های مبلمان و وسایل | برای نتایج زیباشناختی و ساختاری ثابت به خم های قابل تکرار بستگی دارد |
| لوله های هوافضا و هیدرولیک | در جایی که حتی انحراف خمشی جزئی میتواند بر عملکرد سیستم تأثیر بگذارد، تلورانسهای سختی را میطلبد |
عواملی که بر کیفیت خم شدن یک دستگاه CNC تأثیر می گذارد
حتی با کنترل سروو دقیق، چندین متغیر فرآیند باید به درستی پیکربندی شوند تا به خمشی تمیز و دقیق بدون چروک، مسطح شدن یا علامتگذاری سطح دست یابند.
- انتخاب صحیح قالب و سنبه مطابق با قطر لوله و ضخامت دیواره است
- روانکاری مناسب بین لوله، قالب و سنبه برای کاهش اصطکاک در حین خم شدن
- فشار بستن دقیق برای جلوگیری از لغزش لوله در طول حرکت خمشی
- زمان انقباض سنبه صحیح با چرخه خم هماهنگ شده است
درست کردن این متغیرها در طول راهاندازی اولیه اغلب زمانبرتر از مرحله برنامهنویسی واقعی است، زیرا حتی یک برنامه به خوبی نوشته شده نیز اگر تنظیمات ابزار فیزیکی با مواد لوله و هندسه در حال پردازش مطابقت نداشته باشد، قطعات معیوب تولید میکند.
انتخاب تجهیزات خمشی CNC مناسب
انتخاب دستگاه خم کن CNC مناسب به محدوده قطر لوله، ضخامت دیواره، پیچیدگی خم مورد نیاز و حجم تولید مورد انتظار بستگی دارد. ماشینی با محورهای کنترلشدهتر معمولاً هندسههای پیچیدهتری را پشتیبانی میکند، اما ممکن است هزینههای غیرضروری را برای کاربردهای خمشی تک صفحهای با حجم بالا و سادهتر اضافه کند.
تجهیزاتی مانند خمش CNC ماشینهای تولید شده توسط Tube Bending Machinery با کنترل سروو چند محوره و همگامسازی سنبه داخلی مهندسی شدهاند که به سازندگان انعطافپذیری را میدهد تا هم دورههای تولید ساده و هم کارهای پیچیده خمشی چند صفحهای را روی یک پلت فرم واحد انجام دهند.
به آخرین اخبار ما توجه کنید.
محصولات ویژه
طیف کاملی از راه حل های پردازش لوله
خمش دقیق لوله
 آماده برای سفارشی سازی
محصولات لوله خم شما؟

آماده برای سفارشی سازی محصولات لوله خم شما؟
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
حق چاپ © 2025 by Gipfel Precision Machinery Co.,Ltd تمامی حقوق محفوظ است. تولید کننده ماشین آلات لوله دقیق | راه حل های شکل دهی، برش، شکل دهی لوله
